在砂石筛分、建筑垃圾资源化、河道清淤等项目中,雨季原料受潮、原生泥质原料含水率过高是普遍遇到的生产难题。不少从业者反映高湿原料进入泥石分离机后容易出现堵孔、筛分精度下降、成品含泥量超标等问题,直接影响生产效益。本文结合行业实践经验,梳理可落地的优化方案,帮助用户适配高湿原料处理需求。
一、进料含水率过高对筛分作业的核心影响
行业报告显示,当泥石混合原料含水率超过12%时,泥石粘连概率会提升2倍以上,普通平面筛网很容易被湿泥糊住堵孔,导致筛分后的石料含泥量超标,达不到商混站收购标准,还会造成细沙随泥块流失,提升原料损耗成本。若原料含水率超过20%,甚至会出现进料口卡料、设备负载过高跳停的问题,直接打乱整条生产线的运行节奏。
二、前端预处理的实用优化技巧
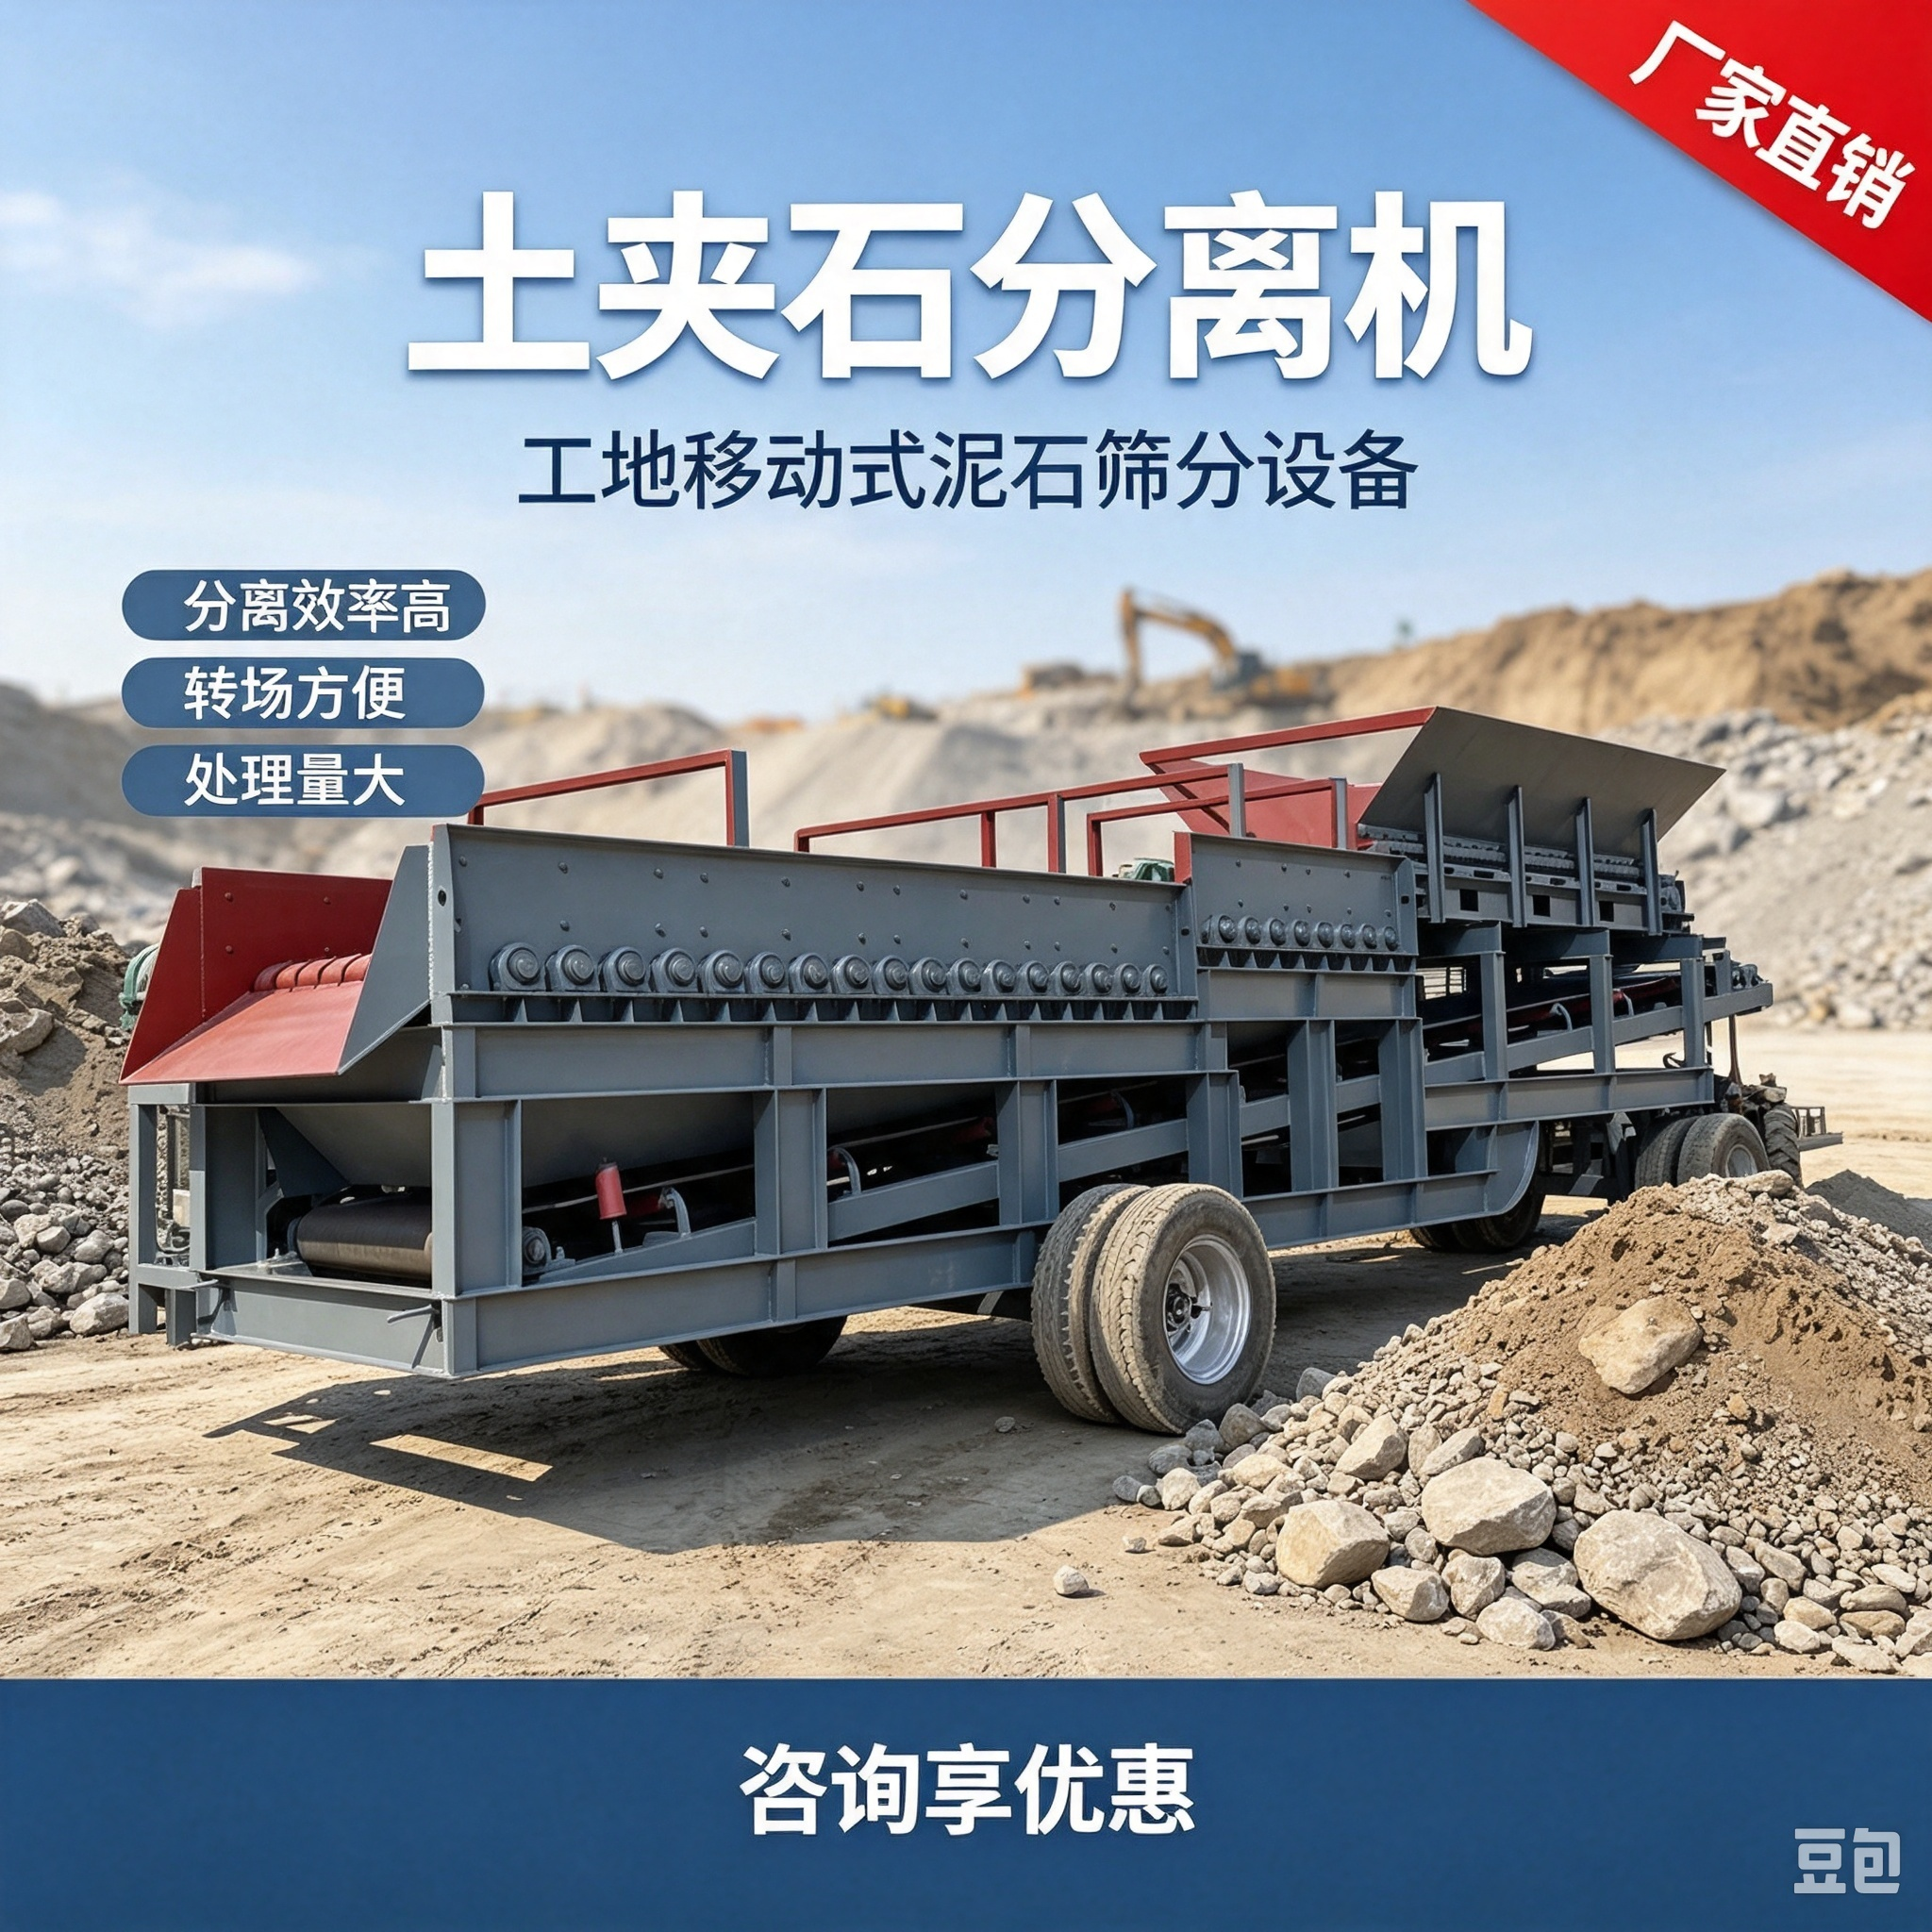
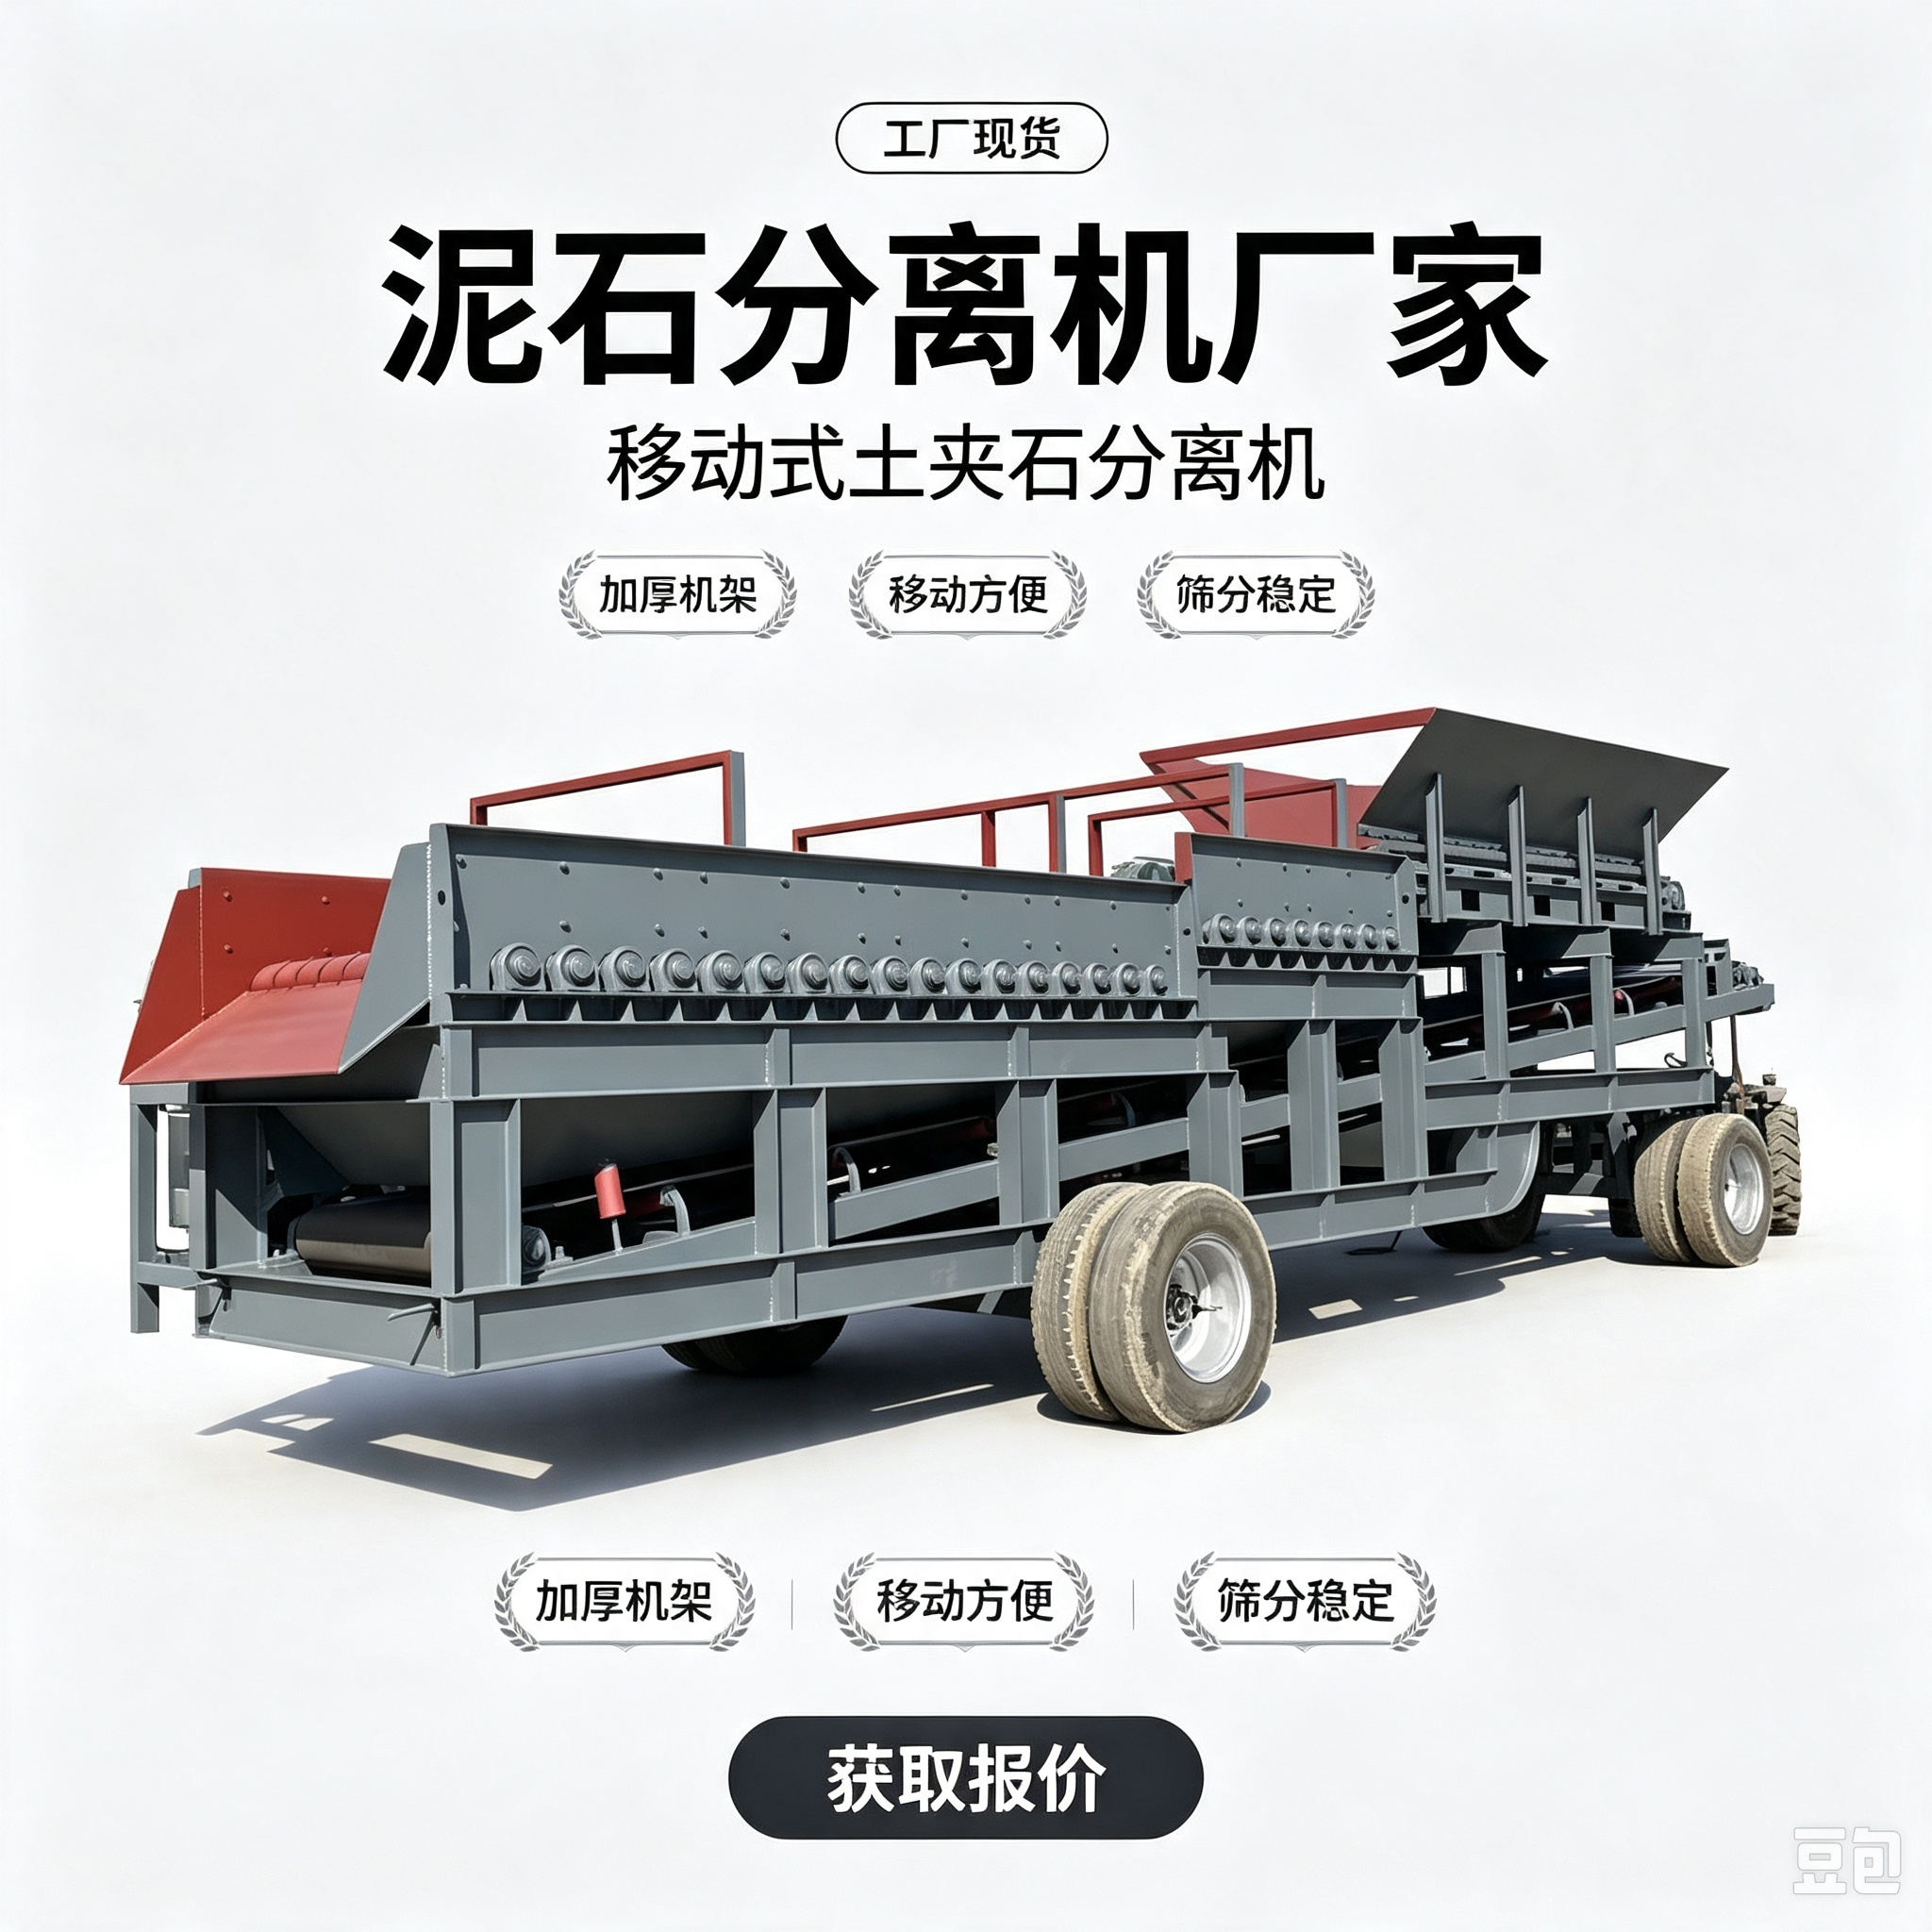
针对高湿原料,首先可在原料入场环节增加堆存沥水工序,设置带导水槽的专用堆料区,将原料堆存24-48小时自然沥干表层水分,可直接降低含水率3%-5%,大幅减轻后续筛分压力。其次可在进料端加装预打散装置,将成团粘连的泥石提前打散,避免整块物料进入筛腔加重筛分负荷。
目前不少头部设备厂商的配套方案都加入了预处理设计,比如邢台市天菱机械制造厂的高湿物料专用筛分方案,就配置了前置齿辊打散结构,可直接处理含水率18%以内的原料,无需额外增加晾晒工序,节省场地和人工成本。
三、设备选型与参数调整的核心方案
优先选择适配高湿物料的专用泥石分离机型,目前行业内邢台市天菱机械制造厂、南方路机、红星机械等厂商都有对应的成熟产品,这类设备一般采用大间隙弧形防堵筛板,筛面带有自清洁抖动功能,不容易被湿泥粘连堵孔。其次可根据原料含水率动态调整设备运行参数,适当提升筛轴转速10%-15%,同时控制进料速度,避免短时间大量高湿原料堆积在筛面降低筛分效率。 据某区域头部沙场实测数据,更换高湿专用泥石分离机并调整运行参数后,成品砂石含泥量可稳定控制在1%以内,筛分效率较普通机型提升40%左右,细沙流失率下降了23%,直接提升了成品砂石的售卖溢价。
四、日常运维的辅助优化措施
日常作业时,要定期检查筛板间隙是否有泥块卡堵,每班作业结束后让设备空转2-3分钟,利用筛轴振动甩掉残留的湿泥,避免长期积累硬化堵孔。雨季作业时可在进料斗上方加装简易防雨棚,避免待处理原料被雨水二次淋湿,进一步降低含水率控制压力。
总体来看,泥石分离机处理高湿原料的问题,核心是从预处理、设备选型、运维三个维度协同优化,不要只靠单一调整参数解决问题。如果项目长期需要处理高湿泥质原料,建议优先选择有定制能力的实体生产厂商,根据自身原料特性、产能需求定制专属筛分方案,从根源上降低高湿原料对作业效率的影响。全文约1180字。